

Fallas y problemas comunes en el uso de sierras de anillo de diamante
Nov 08, 2026
Dejar un mensaje
Una sierra circular se diferencia de una sierra circular convencional en la forma en que se transmite la potencia. En una sierra circular, las bridas sujetan la hoja a un eje y el par pasa a través de una conexión rígida. Una sierra de anillo no tiene eje central: la hoja es un bucle de acero continuo, impulsado por una ranura en V en la rueda motriz que se acopla al borde interior de la hoja, mientras que los rodillos guía presionan la hoja contra la rueda. Todo el tren motriz funciona por fricción. Por lo tanto, el volumen de agua, la acumulación de lodo y el desgaste de las ruedas tienen una influencia directa en el rendimiento rotacional.
Esto establece un orden fijo de diagnóstico:Verifique primero el sistema de transmisión, luego el suministro de agua y solo luego el estado de la cuchilla.Muchos problemas in situ relacionados con la calidad de las palas se resuelven en la primera fase.
1. Reducir los problemas de rendimiento
1.1 Acristalamiento de segmentos
SíntomasLa velocidad de corte disminuye notablemente en las mismas condiciones y al final la hoja sólo roza sin penetrar. Las caras de los segmentos se vuelven suaves y brillantes sin arena expuesta, las chispas aumentan y los finos descargados se vuelven más finos.
CausasEn esencia, el bono se desgasta más lentamente que los diamantes. Una vez que se redondea el grano expuesto, los diamantes nuevos no se pueden liberar y se forma una capa vidriada en la superficie. Cuatro factores desencadenantes comunes: una unión que es demasiado dura para el material, de modo que no se desgastará al cortar hormigón de alta resistencia o piedra densa; presión de alimentación incorrecta, donde un avance demasiado ligero no desgasta la unión, mientras que un avance demasiado pesado aumenta la carga del motor y reduce la velocidad, lo que hace que la eficiencia de corte disminuya; refrigeración y eliminación de lodo inadecuadas, de modo que el lodo se acumula en los espacios entre los diamantes y carga la hoja; y potencia insuficiente de la máquina, con correas de transmisión flojas o voltaje de suministro bajo que mantiene la hoja por debajo de su velocidad nominal del aro.
RecursoAlise la hoja haciendo varios cortes en un material abrasivo suave como arenisca, ladrillo o mortero seco, para eliminar la capa superficial de unión que cubre los diamantes. Si el vidriado vuelve a aparecer poco después del tratamiento, la unión es demasiado dura para ese material; pase a un vínculo más suave en lugar de vestirse repetidamente.
1.2 Ninguna penetración en absoluto
La hoja gira libremente pero sólo patina sobre la superficie cuando toca el material. Verifique en este orden: primero, confirme que la dirección de rotación coincida con la flecha de la hoja; una hoja invertida aún gira pero no corta; en segundo lugar, verifique la tensión de la hoja, ya que una hoja que se desliza sobre la rueda motriz no puede proporcionar una fuerza de corte utilizable; Sólo entonces considere que los diamantes pueden estar completamente encerrados por el vínculo. Trabajar fuera de secuencia conduce a un reemplazo innecesario de las cuchillas.
1.3 Vida corta de la hoja
Las causas principales son: una unión demasiado blanda, de modo que en materiales muy abrasivos como el hormigón celular o la piedra arenisca los diamantes se desprenden con la unión antes de su uso completo; lavado fallido de lechada, donde la lechada continuamente erosiona los segmentos y el núcleo de acero y acelera el desgaste; velocidad incorrecta, donde una velocidad baja del borde hace que la hoja muela en lugar de cortar y el consumo de aglutinante aumenta considerablemente; y, en el corte en seco, ciclos largos e ininterrumpidos en los que la acumulación de calor acelera la pérdida de adherencia.

(Como se muestra en la figura anterior: los segmentos de diamantes de mala calidad pueden experimentarroturadurante el uso debido a la fórmula del diamante o problemas de proceso).
2. Daño al cuerpo de la hoja
2.1 Pérdida de segmento
La soldadura débil o la sinterización permiten que los segmentos se rompan bajo el impacto. Forzar el avance hacia barras de refuerzo o inclusiones duras, o girar la máquina después de un atasco, fractura la soldadura bajo una carga repentina. Un enfriamiento insuficiente permite que la lechada erosione el borde del núcleo; Una vez que el acero debajo de un segmento se desgasta, se pierde el soporte y el segmento se desprende. Una unión demasiado dura somete los segmentos a cargas de impacto repetidas hasta que se propagan las grietas y los segmentos se desprenden.
La responsabilidad generalmente se puede leer en la fractura:uno o dos segmentos perdidos, con claras marcas de impacto en la rotura, indican prácticas operativas; varios segmentos perdidos a la vez, con soldaduras planas y sin desgarros, indica un defecto de soldadura.Esto da una conclusión funcional sin enviar la hoja a prueba.
2.2 Distorsión del núcleo, agrietamiento y decoloración azul
Al liberar la máquina después de un atasco, el núcleo se retuerce hasta provocar una deformación permanente. Un enfriamiento muy inadecuado (corte en seco prolongado o flujo de agua muy bajo) recoce y ablanda el acero, produciendo una decoloración azul y luego grietas por calor. La sujeción desigual de las bridas o la suciedad en las caras de contacto provocan grietas por fatiga con el tiempo. Funcionar por encima de la velocidad nominal de la hoja hace que el núcleo se deforme o se agriete bajo la tensión centrífuga. Una rotura limpia y cuadrada suele indicar una sobrecarga por impacto; una rotura irregular indica fatiga.
Una cuchilla que presente una coloración azul debe retirarse de servicio. El núcleo ha sido recocido y no recuperará su resistencia al enfriarse.
2.3 Desgaste desigual y unilateral
Los rodillos guía y las ruedas motrices desgastados o desalineados hacen que la hoja gire fuera de alineación. Una alimentación sesgada carga más un lado. Un núcleo que no es plano es excéntrico una vez montado. El resultado es una clara diferencia de altura entre los dos lados de los segmentos y un corte que se desplaza con ella.

(Como se muestra en la figura anterior: el uso de soldadura de alta frecuencia, soldadura láser inadecuada o formulación de segmentos incorrecta pueden causar lasegmento de diamante para separar. Huicetools adopta soldadura láser, que se suelda firmemente sin perder segmento).
3. Condiciones de funcionamiento anormales
3.1 Vibración y oscilación de la hoja
Un núcleo doblado o deformado; pérdida de segmentos desiguales que destruyen el equilibrio dinámico; bridas no apretadas o con tensión insuficiente, dejando que la hoja flote sobre los rodillos; rodamientos desgastados y holgura excesiva entre los rodillos guía, de modo que el propio conjunto de rodillos se mueve. La vibración no es simplemente una cuestión de sensación: provoca un desgaste desigual y una pérdida de segmentos, y es una señal para detener la máquina.
3.2 Deslizamiento de la hoja y pérdida de impulso
El motor funciona normalmente pero la hoja está por debajo de su velocidad, el corte es débil y la fricción entre la rueda motriz y el borde interior de la hoja genera calor, a veces con olor a quemado. Esta es la falla que con mayor frecuencia se diagnostica erróneamente en una sierra circular.
Están involucrados tres componentes. Una ranura en V desgastada y poco profunda permite que el borde interior de la hoja toque fondo en la ranura, momento en el que comienza el deslizamiento y ninguna tensión ayudará. Una precarga insuficiente del rodillo guía no logra presionar firmemente la hoja contra la rueda motriz. La propia llanta interior en forma de V de la hoja, ensanchada y menos profunda por el lodo abrasivo, ya no coincide con la ranura de la rueda, normalmente como consecuencia de un lavado deficiente.
La prueba decisiva: el movimiento libre es normal, pero la cuchilla se detiene en cuanto se aplica la carga; es decir, un deslizamiento, no una falta de potencia del motor.Reconocerlo evita el costo de reemplazar un motor sonoro.
Qué hacer: reemplace la rueda motriz junto con la cuchilla, ya que una rueda desgastada mantendrá una cuchilla nueva por debajo de la velocidad máxima; reemplace los rodillos guía cuando la brida esté desgastada desde aproximadamente 3 mm nueva hasta 1,5 mm; y ajuste la precarga del rodillo de modo que el rodillo de soporte pueda detenerse simplemente con el pulgar mientras se gira la hoja con la mano. Demasiado floja y la hoja se resbala; demasiado apretado, la hoja se distorsiona y el motor se atasca.
3.3 Atasco y calado de la cuchilla
Una pasada demasiado profunda o un avance demasiado rápido deja las virutas sin salida y la hoja queda bloqueada por el lodo. Una ranura sesgada aprieta el costado del núcleo contra el concreto. Un refuerzo denso o un agregado grande atrapa los segmentos.
Retire la máquina, limpie el corte, deje que la hoja se enfríe y luego vuelva a ingresar con un avance bajo. No tire con fuerza y nunca arrastre la máquina hacia atrás mientras la hoja aún esté girando.Girar la máquina para liberarla después de un atasco es la principal causa de grietas en el núcleo y pérdida de segmentos.

(Como se muestra en la figura anterior: ElSustrato de hoja de sierra de anillo de diamante: el cuerpo de acero se ha fracturado. Esto puede deberse al uso de un cuerpo de acero diamantado inferior o a que la rueda de presión está demasiado apretada durante el uso, lo que provoca una fatiga que excede el límite y una fractura en este momento).
4. Cortar defectos de calidad
Cortes errantes o a la derivaGeneralmente causado por el descentramiento de la hoja, un núcleo doblado, guías desgastadas o presión lateral excesiva por parte del operador. Primero revisa la máquina, luego la técnica.
Descantillados de bordes y caras rugosasGrano de diamante grueso, desgaste desigual de la unión que genera una exposición inconsistente del diamante, avance excesivo que causa impacto y alto descentramiento de la hoja que produce cortes intermitentes. Cuando el desconchado sea severo, reduzca primero el alimento; si eso falla, pase a un grano más fino.
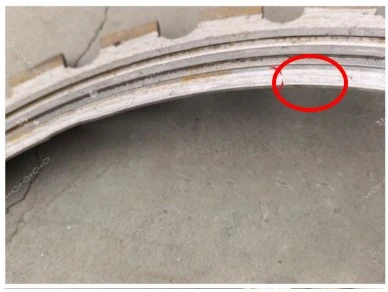
(Como se muestra en la figura anterior: el sustrato-cuerpo de acero de la hoja de sierra de anillo de diamante tiene un desgaste excesivo. En este punto, habrá un fenómeno de deslizamiento del corte. Esto probablemente se debe a que las ruedas motrices no se ajustaron de manera oportuna. Esto se ve comúnmente en las máquinas cortadoras de sierra anular antiguas. La mayoría de las nuevas versiones de máquinas cortadoras de sierra anular ya han solucionado este problema.)
5. Tres causas principales en el lado del equipo
Estos tres conjuntos son los puntos en los que una sierra circular se diferencia más de una sierra convencional y tienen la mayor tasa de fallas.
Rueda motriz y rodillos guía.Una ranura en V poco profunda y bridas adelgazadas son elementos de desgaste normal en una sierra circular, no piezas permanentes. Sus síntomas se asemejan mucho a los de un defecto de la cuchilla: deslizamiento, bamboleo, disminución de la velocidad de corte y desgaste unilateral. Por eso aparece en todas partes la recomendación de cambiar la rueda motriz con la cuchilla.
Sistema tensor.Los mecanismos flojos y los resortes cansados dejan la hoja bajo tensión: en el mejor de los casos, resbala, en el peor, salta fuera del conjunto de rodillos. El descarrilamiento es un peligro específico de las sierras circulares y no tiene equivalente en una sierra circular convencional.
Circuito de agua.Las boquillas, filtros y mangueras bloqueados por lodo impiden el enfriamiento y el lavado juntos, lo que desencadena una cadena de sobrecalentamiento, recocido del núcleo, desgaste desigual, pérdida de segmentos y, finalmente, fractura. A menudo se pasa por alto un punto: cuando el agua es insuficiente, un chorrito convierte el polvo en una pasta abrasiva que desgasta la mitad del segmento, causando más daño que un corto período de corte en seco. Las sierras circulares suelen consumir al menos 4 litros por minuto; algunos fabricantes de cuchillas citan 2 litros por minuto como límite inferior. Siga el manual de la máquina en uso.
6. Mesa de solución de problemas en el sitio
| Síntoma | comprobar primero | Entonces revisa |
|---|---|---|
| La hoja no gira en absoluto | Perillas de rodillos apretadas; hoja asentada correctamente | Freno bloqueado; engranajes impulsores |
| Funcionamiento libre normal, se detiene bajo carga | Ranura en V de la rueda motriz desgastada poco profunda | Espesor de la brida del rodillo guía; perfil del borde interior de la hoja |
| El corte se ralentiza, las caras se pulen | Acristalamiento (pruebe aplicando un abrasivo suave) | Especificación de bonos; velocidad de la llanta |
| Cortar derivas, desgaste unilateral | Asiento de la hoja y alineación del rodillo guía. | Agua por ambos lados; planitud del núcleo |
| Vibración severa | Distorsión de la hoja; sujetadores sueltos | Desgaste de rodillos; holgura del rodamiento |
| Atascos a mitad de corte | Barra de refuerzo; alimentación excesiva | Distorsión por calor de la hoja. |
| Vida de la hoja anormalmente corta | Volumen de agua; alimentación lenta | Selección de dureza de enlace |
| Decoloración azul después del corte. | Retirarse del servicio; núcleo recocido | Circuito de agua; longitud de las tiradas de corte en seco |
7. Prácticas de operación e intervalos de mantenimiento
Cuatro reglas de funcionamiento.Deje que la hoja alcance la velocidad nominal antes de tocar el material; nunca arranque bajo carga. Mantenga la alimentación uniforme y deje que la hoja corte a su propio ritmo. Realice cortes profundos por etapas, abriendo una ranura guía de 50 a 70 mm antes de cortar a toda la profundidad, más rápido que forzar una pasada completa y menos probable que la máquina se cale. Nunca aplique carga lateral: la hoja está diseñada para fuerza radial únicamente.
Tres intervalos de mantenimiento.Antes de cada turno: confirme el flujo de agua, apriete los rodillos y verifique que no haya arena incrustada en el borde en V de la hoja. En cada cambio de hoja: inspeccione el espesor de la rueda motriz y de la brida del rodillo guía al mismo tiempo; el paso que se omite con más frecuencia y la razón por la cual el deslizamiento continúa. Cada 50 metros de corte: inspeccionar el desgaste del segmento y el estado de la soldadura. Semanalmente: lubricar los casquillos guía y limpiar el filtro de agua.
La mayoría de los casos en los que una sierra de anillo pierde su corte se deben a un deslizamiento de la unidad más que a una hoja desafilada, y la rueda motriz y los rodillos guía son consumibles que con frecuencia se tratan como piezas permanentes hasta que fallan. El volumen de agua debe cumplir con las especificaciones, ya que un chorrito convierte el polvo en una pasta abrasiva. Las superficies de las fracturas apuntan a la causa: una rotura cuadrada significa impacto, una rotura irregular significa fatiga.
Huicetools Hojas de sierra de anillo de diamante
huicetools es un fabricante especializado en hojas de sierra anulares de diamante, que suministra hojas para máquinas cortadoras de sierras anulares de varias marcas conocidas y actúa como socio estratégico para varios fabricantes chinos de sierras anulares. También brindamos servicios de OEM y ODM para varias marcas extranjeras. Nuestros productos se exportan a más de 30 países y regiones. Fabricamos hojas de sierra con anillo de diamante de repuesto para máquinas Husqvarna, Hycon e Ibell.
Las hojas ofrecen un rendimiento estable, una excelente relación calidad-precio, cortes afilados, alta eficiencia y una larga vida útil. Hay cuatro grados disponibles para adaptarse a diferentes usuarios:Fast-Cut, Long-Life, Professional y Arix (distribución de diamantes ordenada)hojas de sierra anular. También se encuentran disponibles tamaños personalizados y hojas construidas según una máquina de muestra o un dibujo.
Qué significa "cuchilla de repuesto".Las referencias anteriores de Husqvarna, Hycon e Ibell son hojas de sierra de anillo de diamante de repuesto construidas según la interfaz y las especificaciones de esas máquinas, listas para instalar. Son piezas compatibles fabricadas por nosotros, no piezas originales o autorizadas de esas marcas, y las respectivas marcas comerciales siguen siendo propiedad de sus dueños. El verdadero obstáculo con una hoja de repuesto no es si encaja, sino cómo se comporta una vez instalada: precisión de corte, vida útil predecible y consistencia de un lote a otro.
Cuatro grados, cuatro condiciones de trabajo.
| Calificación | Materiales y aplicaciones | Problema que aborda |
|---|---|---|
| Corte rápido | Ladrillo, bloque, hormigón celular, mortero, hormigón de resistencia baja a media; abriendo trabajo en horarios apretados | Penetración lenta, baja producción por hora. |
| Larga vida | Hormigón de alta resistencia, muros de carga, obra continua de múltiples aberturas, contratos con precio por metro cortado | Vida corta, cambios frecuentes de cuchillas |
| Profesional | Barra de refuerzo densa, hormigón de alta resistencia, alteración estructural, trabajo con poco margen de error, aberturas interiores terminadas | Pérdida de segmentos, astillas de bordes, cortes errantes |
| Arix (diamante ordenado) | Barra de refuerzo densa, cemento de alta calidad, condiciones complejas; trabajos que exigen caras planas y cortes precisos | La arena distribuida aleatoriamente tiende a perder segmentos al impactar con las barras de refuerzo; Los segmentos ordenados exponen los diamantes de manera uniforme y dejan una cara más plana. |
Tamaños y fabricación.El suministro estándar cubre D370 a D600, coincidiendo con los principales modelos de sierra circular y clases de profundidad de corte del mercado; 370 es el tamaño más utilizado para aberturas de puertas y ventanas residenciales. Los segmentos vienen en formas turbo, planas y Arix (diamante ordenado), para hormigón y ladrillos en general, para trabajos que requieren una cara lisa y para condiciones exigentes como refuerzo denso, respectivamente. Todas las hojas están soldadas con láser para una unión segura que resiste la pérdida de segmentos en el uso normal, y los segmentos se sinterizan mediante prensa en caliente a partir de grano de diamante de alta calidad. El resultado directo de ese proceso es un corte preciso, una alta eficiencia y una larga vida útil.
Conseguir el ajuste adecuado.Las marcas de sierras anulares son numerosas y los modelos cambian con frecuencia; La misma máquina a menudo lleva números de modelo diferentes en sus versiones nacional y de exportación, por lo que los compradores que combinan una hoja de una lista de modelos pueden fácilmente elegir incorrectamente. Con cada hoja de sierra circular suministramos una rueda motriz adecuada. Esto evita pedidos de modelos incorrectos y el caso en el que una rueda motriz desgastada hace que una cuchilla nueva patine, la fuente de la mayoría de los problemas de deslizamiento descritos en la Sección 3. Para realizar el pedido, proporciónenos la marca, el modelo y el diámetro de la cuchilla de la máquina. Si tienes dudas sobre el modelo envíanos una fotografía o vídeo corto de la máquina y lo igualaremos.
Cómo trabajamos con los fabricantes de máquinas.Para los fabricantes de sierras circulares actuamos como un socio estratégico suministrando la hoja del equipo original y podemos unirnos en la etapa de desarrollo de la máquina para combinar la hoja y seleccionar el segmento, de modo que la hoja esté alineada con la potencia del motor, la velocidad y la profundidad de corte desde el principio en lugar de ser elegida después de que la máquina esté finalizada. Para marcas extranjeras fabricamos según los planos y estándares del cliente bajo acuerdos OEM y ODM, entregados bajo la etiqueta del cliente. Actualmente atendemos a 3150 clientes y nuestros productos llegan a más de 85 países y regiones.
Cuatro cosas para confirmar antes de realizar el pedido.Modelo de máquina y diámetro de la hoja, y si se debe suministrar con ella una rueda motriz; el principal material a cortar, ya que el hormigón y el ladrillo de alta resistencia requieren hojas diferentes; metros esperados de corte por día y frecuencia de cambio de cuchilla, que deciden entre Fast-Cut y Long-Life; y si se debe suministrar primero una muestra del mismo lote para realizar cortes de prueba. Estos cuatro puntos afectan el costo real del trabajo más que el precio unitario: el tiempo de inactividad y el retrabajo debido a una elección incorrecta generalmente cuestan mucho más que la diferencia de precio.

El corte con sierra de anillo de diamante, como producto constantemente mejorado, tuvo una alta tasa de fallas en muchas máquinas y accesorios en las primeras etapas. Sin embargo, gracias al esfuerzo continuo de todos, la tasa de fallas de la nueva máquina cortadora se ha reducido considerablemente. Además, es especialmente importante elegir una hoja de sierra de anillo de diamante profesional. La elección de hojas de sierra con anillo de diamante producidas por Huicetools puede reducir en gran medida la aparición de fallas, mejorar la eficiencia del trabajo, reducir los costos de corte y aumentar las ganancias del proyecto. Elija Huicetools como su arma mágica para mejorar la eficiencia del trabajo y aumentar las ganancias.
Descargo de responsabilidadLas causas, los criterios de diagnóstico y las soluciones que se describen aquí están recopilados de los manuales técnicos de los fabricantes de sierras circulares, la literatura técnica de los discos de diamante y la experiencia de servicio de campo. Las cifras citadas (profundidad de la ranura de la rueda motriz, espesor de la brida del rodillo guía, flujo de agua de refrigeración, profundidad de la ranura de la guía) son valores de referencia comunes y varían según las marcas y modelos; Siga siempre el manual y los requisitos del fabricante de la máquina en uso. Los grados, tamaños, compatibilidad de las máquinas y capacidad de suministro de las hojas de Huicetools se describen como se ofrecen generalmente; Las especificaciones vinculantes, los modelos compatibles y los plazos de entrega están sujetos a confirmación por escrito. La relación entre el grado y el material o las condiciones de trabajo establecidas anteriormente es una guía de selección general y no es una garantía de desempeño para ninguna aplicación específica. El corte con sierra circular es una operación de alto riesgo: los operadores deben cumplir con las regulaciones eléctricas locales, los controles de polvo de sílice y las reglas de seguridad del sitio. Las hojas que estén agrietadas, descoloridas por el calor o deformadas deben retirarse del servicio.
Envíeconsulta